




QR код

За нас
Производи
Контактирајте не


Факс
+86-579-87223657

Е-пошта

Адреса
Wangda Road, улица Ziyang, Wuyi County, Jinhua City, провинција Жеџијанг, Кина


|
Димензија на евалуација / ставка |
Детални инженерски параметри и испорачана вредност |
|
Индустрија |
Производство на полупроводници, пакување со микроелектроника, оптички комуникации, техничка керамика (GTMS/CTMS херметичко заптивачко поле) |
|
Процес |
GTMS/CTMS Херметичко запечатување стакло/керамичко-метал Синтерување со висока температура, CTE прецизно термичко спојување за стегање |
|
Решение |
Специјална плочка за прицврстување со микро-дупки со ултра висока густина (површина на една плоча < 0,01㎡, наредени со речиси 1.500 микро-дупки; вкупниот сет содржи скоро 10.000 микродупки) |
|
Услуги |
Избор на материјал и анализа на термичко совпаѓање CTE, Дизајн на патеката на алатот за длабока обработка со микро-дупки, инженерска техничка документација, производство на серија и целосна инспекција |
|
Резултати |
• Го надмина континуираното тесно грло за обработка со длабоки дупки за 10.000 дупки во текот на 10 месеци, постигнувајќи контрола на нула дефекти на ниво на микрон |
За време на процесот на синтерување на висока температура GTMS/CTMS во пакувањето за микроелектроника, специјалните графитни тела мора да комбинираат вклопување на ниво на микрони со висока термичка отпорност и стабилност. За да се справи со предизвиците на чипувањето на рабовите, ултра брзото абење на алатот и кумулативната толеранција во микродупките со ултра висока густина на мали површини, VeTek помина 10 месеци пробивајќи го тесното грло на континуирана длабока обработка за речиси 10.000 микро-дупки преку приспособување на материјалот, сечење на кинематичка реконструкција со висока реконструкција и сигурна реконструкција. едношалтерска испорака.
|
Основен заклучок:Преку ортогонална оптимизација на параметрите на процесот за обработка на длабоки микро дупки и избор на графит врз основа на термичко усогласување на CTE, приносот на обработката со микро-дупки скокна од ризикот од сериски отпад до стабилна стапка на испорака од над 98,5%. |
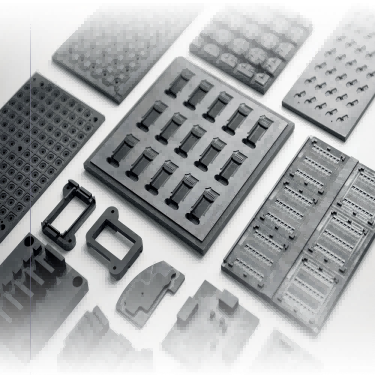
Слика 1 - GTMS/CTMS специјална графитна плоча за прицврстување и структурни компоненти за обработка на микро-дупки
Во процесот на херметичко пакување GTMS, конзистентноста на дупките и отпорноста на топлинска деформација на графитните прицврстувачки плочи директно ја одредуваат херметичноста на пакувањето и приносот на готовиот производ. Клучните индикатори за процесот и перформансите пред и по техничкиот пробив на тимот на VeTek се споредуваат на следниов начин:
|
Димензија на евалуација |
Пред подобрување (статус на оригиналниот процес) |
По подобрување (Ветек оптимизирано решение) |
|
Густина на микро-дупка со една плоча |
Скоро 1.500 дупки / 0,01㎡ (Машина многу склона кон чипсување) |
Скоро 1.500 дупки / 0,01㎡ (Формирање нулта дефект на ниво на микрон) |
|
Стапка на абење на алатките за континуирана обработка |
Абењето го надминува стандардот на секои 200 дупки, предизвикувајќи поместување на дијаметарот на дупката |
Посветен слој и оптимизација на патеката, стапката на абење на алатот намалена за 65% |
|
Коефициент на термичка експанзија (CTE) појавување |
Конвенционалната термичка експанзија на графит беше релативно висока, што доведе до отстапување на пиновите |
Прецизно усогласена крива на експанзија на легура Ковар |
|
Целокупната стапка на прифаќање пропусници |
Чести отпадоци поради толеранција на ниво на микрони што ги надминува границите (<60%) |
Стабилен стандард за испорака на серии (≥98,5%) |
|
Основен заклучок:Запечатувањето стакло со метал со игла со висока густина наметнува речиси гранични барања за микроскопската геометриска прецизност и чистотата со висока температура на специјалните графитни тела. |
Клиентот во оваа соработка е претпријатие за истражување и развој и производство специјализирано за сензори со висока доверливост и компоненти за пакување микроелектроника. Нејзините основни производни линии широко ги применуваат процесите на синтерување GTMS/CTMS (стакло/керамичко-метално заптивка). Во високотемпературните печки за запечатување, специјалните графитни тела служат како високопрецизни носачки калапи, одговорни за прецизно позиционирање и држење на стотици до илјадници фини метални иглички (како легура Ковар) и стаклени преформи. Бидејќи една графитна плоча за прицврстување во овој проект е помала од 0,01 квадратен метар, но сепак мора прецизно да собере скоро 1.500 микродупки, комплетниот сет на прицврстувачи интегрира скоро 10.000 микро-дупки со исклучително тенки ѕидови помеѓу дупките. За време на синтерување на висока температура на 800°C–1000°C, секој мал дијаметар на дупката надвор од толеранција, девијација на положбата или откачување од прашина од графит директно ќе доведат до навалување на металната игла, пукање на изолацијата на стаклото или дури и целосно губење на херметичноста.
|
Основен заклучок:Високата кршливост на графитниот материјал, брзото абење на микродупките и кумулативните толеранции на ниво на микрони се основните предизвикувачи што доведуваат до сериски отпадоци од графитни тела со ниво од 10.000 дупки. |
Пред да ја донесе техничката работна група VeTek, клиентот наиде на сериозни технички тесни грла за време на пробното производство и обработката во мали серии: Прво, чипување и кинење на рабовите со микро дупка: графитот е порозен кршлив материјал; при континуирано дупчење на микро-дупки со висока густина, напрегањето на смолкнување во моментот кога микро-дупчалката влегува и излегува лесно предизвикува кршливост на рабовите на отворот на дупката. Второ, повлекување на толеранцијата предизвикано од микро-абење на алатот: при континуирана обработка на илјадници микро-дупки, абењето на фините дупчалки се интензивира, предизвикувајќи дијаметрите на дупките во длабоките дупки да покажат заострен градиент, каде што отстапувањето од само неколку микрони доведува до откажување и отфрлање на целиот сет на тела што содржи речиси 0001 дупки0. Трето, неусогласеност со термичка експанзија и контаминација од прашина: Високотемпературниот CTE на обичните графитни материјали не се совпаѓа со оној на металните иглички, а фината прашина лесно се вади, загадувајќи го интерфејсот за синтерување стакло.
|
Основен заклучок:Преку оптимизација на алгоритмот на патеката на алатот, динамична компензација на брзината на сечење и посветени микро-дупчалки обложени против чипс, предизвиците на чипнување на рабовите со микро-дупки и акумулација на толеранција на длабоки дупки се целосно надминати. |
За да се справи со тешкотиите на длабоката обработка на 10.000 микродупки, тимот за истражување и развој на VeTek го реконструираше моделот на кинематика на сечење и имплементира систематско инженерство на процеси:
· Алгоритам за патека на алатката и реконструкција на напојување со нула:Оптимизирана брзина на напојување и сегментирана ротациона брзина преку ортогонални експерименти, усвојувајќи ја стратегијата за пулсирање со микро-напојување за ефикасно намалување на силата на смолкнување при удар при обработка за над 45%, целосно елиминирајќи ги дефектите на чипнување на устата.
· Микро-дупчалки против чип и оптимизација на полето на протокот за отстранување на чипови:Приспособените микро-дупчалки обложени со дијамант со ултра фини зрна во комбинација со систем за отстранување на микро-ладење со негативен притисок со импулсен систем за повеќе од 3 пати го зголемија животниот век на отпорноста на абење на алатот за повеќе од 3 пати, обезбедувајќи префрлување на дијаметарот на дупката преку 1.500 микро-дупки по една плоча останува под ±0,002 mm.
|
Процесен параметар / димензија |
Оригинален процес |
VeTek оптимизиран процес |
|
Стратегија за довод за обработка на микро-дупка |
Постојано континуирано нурнување со голема брзина (Висока сила на удар) |
Сегментирана фазна брзина + Стратегија на пулсот со микро-напојување |
|
Избор на алатки за микро-дупчалка |
Конвенционална необложена дупчалка со микро волфрам карбид |
Сопствена ултра фино зрно против чипсување со дијамантски обложена микро-дупчалка |
|
Отстранување и ладење на чипот со длабока дупка |
Конвенционално отстранување на чипови со воздух (акумулација на преостаната прашина) |
Динамично вшмукување со пулс со висок негативен притисок + микро-прилагодување на протокот на воздух |
|
Контрола на чипкање со дупка во устата |
Стапка на отсекување на работ на дупката > 8% |
Дупката на устата е комплетна и мазна, стапка на сечење < 0,05% |
|
Основен заклучок:Избраниот специјален графит со висока топлинска спроводливост, кој прецизно се совпаѓа со легура на Ковар, CTE воспоставува затворена јамка на целосна проверка и ултразвучно чистење „Оптички + CMM“, со што се постигнува испорака со нула дефекти од 10.000 дупки. |
Слика 2 - Вистински детали за специјална графитна плоча за прицврстување со нула површинска чипка и низа со микро-дупки со висока прецизност
· Решение за адаптација на материјалот:Строго избран изостатски специјален графит со висока чистота, кој се карактеризира со густа микроструктура и одлична термичка стабилност на висока температура. Неговиот коефициент на термичка експанзија (CTE) многу се совпаѓа со коефициентот на легура Ковар, значително потиснувајќи го термичкиот стрес на синтерување со висока температура и одвојувањето на микропрашината.
· Колаборативна инспекција и длабинско чистење:Линијата за контрола на квалитетот воведе дополнителен систем на „Оптички инструмент за мерење на сликата + целосно автоматизирана машина за мерење координати (CMM)“. Оптичкото сликање брзо го скенира растојанието на низата од 10.000 дупки, додека CMM ја потврдува перпендикуларноста на длабоките дупки и локациите на просторните жлебови; конечно дополнето со повеќестепено градиентно ултразвучно чистење за целосно отстранување на преостанатите нечистотии од графит длабоко во микро-слепите дупки, достигнувајќи чистота од степен на полупроводници.
|
Основен заклучок:Обезбедување професионални инженерски одговори во врска со изборот на материјал за прицврстување GTMS/CTMS, ограничувањата за толеранција на микро-дупки и работниот век на висока температура. |
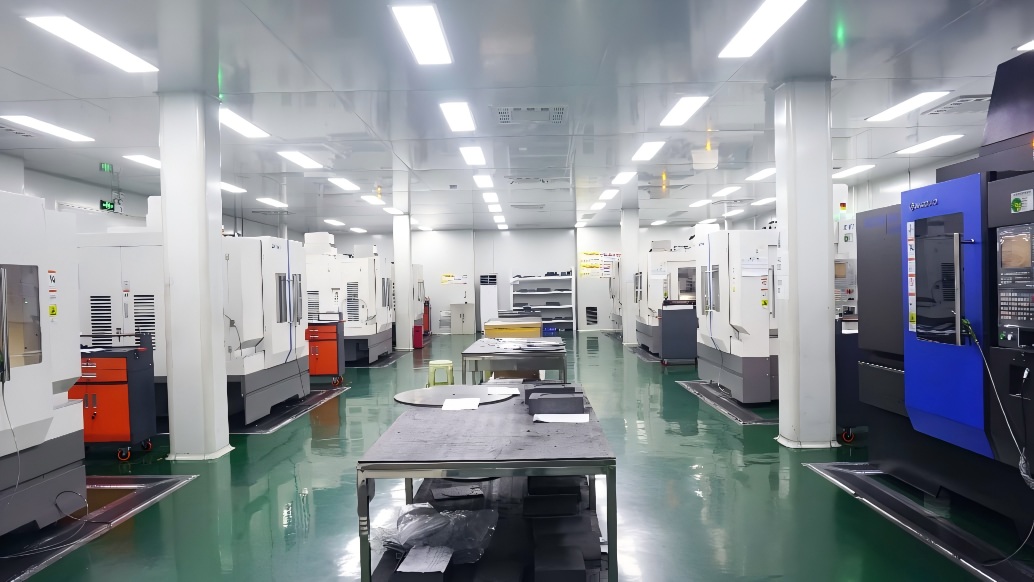
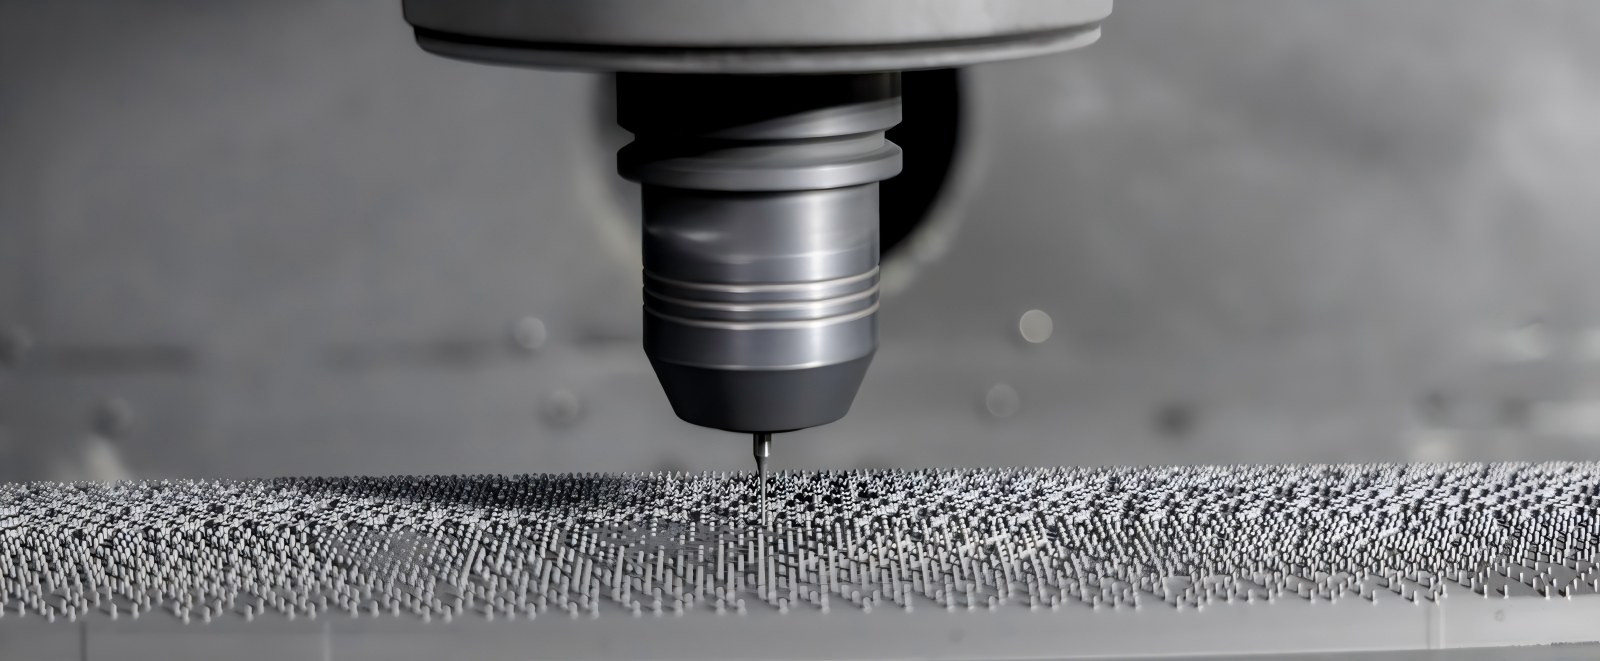
Слика 3 - Центар за обработка на високопрецизен CNC VeTek
П: Кои се минималниот дијаметар на дупката и крајните толеранции за обработка на микро-дупки на специјални графитни тела со висока густина?
А:VeTek поседува можности за микро-машинска обработка за дијаметри на дупки под 0,2 mm. Толеранциите на дијаметарот на дупката може стабилно да се контролираат во рамките на ±0,003 mm, а вистинската заобленост, како и позиционите толеранции за 1.500 дупки на една плоча достигнуваат ± 0,005 mm, целосно задоволувајќи ги барањата за пакување со игла со висока густина GTMS.
П: Зошто GTMS тела за херметичко синтерување мора прецизно да одговараат на CTE на легура Ковар?
А:За време на циклусот на синтерување од 800°C–1000°C, ако CTE на прицврстувачот и металните иглички се неконзистентни, напрегањето на смолкнување создадено со контракција на ладењето ќе предизвика поместување на пиновите, пукање на стаклено тело или дефект на заптивката. Прецизното усогласување на CTE обезбедува синхронизирано проширување и контракција, подобрувајќи го херметичкиот принос.
П: Како процесот на чистење со ултразвук осигурува дека не останува преостаната прашина од графит во длабоките микро-дупки?
А:Ние користиме повеќефреквентен градиент за генерирање на ултразвучен систем во комбинација со дејонизирана вода и специјализирани средства за чистење. Користејќи ги ефектите на кавитација со висока фреквенција, фините графитни честички длабоко во микродупките и слепите дупки се целосно отстранети, проследено со дување со азот со висока чистота и сушење во вакуум за да се постигне чиста испорака на ниво на полупроводници.
Во областа на херметичкото пакување со полупроводници и микроелектроника, прецизноста на обработката на ниво на микрони и термодинамичката стабилност на носачите директно го одредуваат приносот на пакувањето и користењето на опремата. Потпирајќи се на континуирана акумулација на материјали со висока чистота, прецизна обработка и производство на критични полупроводнички компоненти, VeTek успешно ја надмина производствената бариера на ниво на индустрија од 1.500 микро-дупки густо наредени на 0,01㎡ плоча, остварувајќи високо сигурна испорака на масовно производство на специјални графитни тела со ниво од 10.000 дупки.
Како производствено претпријатие фокусирано наразвој на CVD SiC, TaC облоги, Цврст SiC и критични полупроводнички материјали и компоненти, VeTek континуирано обезбедува решенија за материјали со високи перформанси за производство на полупроводници, раст на кристали и области на процеси со висока температура. Во исто време, адресирање на барањата за примена во херметичко пакување, синтерување со висока температура и прецизно позиционирање, VeTek обезбедува инженерски услуги, вклучувајќиИзбор на графитни материјали со висока чистота, прецизна обработка и приспособена поддршка за производство.
Доколку барате високопрецизни графитни компоненти погодни за процесите на херметичко запечатување GTMS/CTMS или барате усогласување на материјалите, структурна оптимизација и валидација на примерокот, слободно контактирајте го инженерскиот тим на VeTek. Ќе ви обезбедиме едношалтерска техничка поддршка од избор на материјал до прецизно производство.
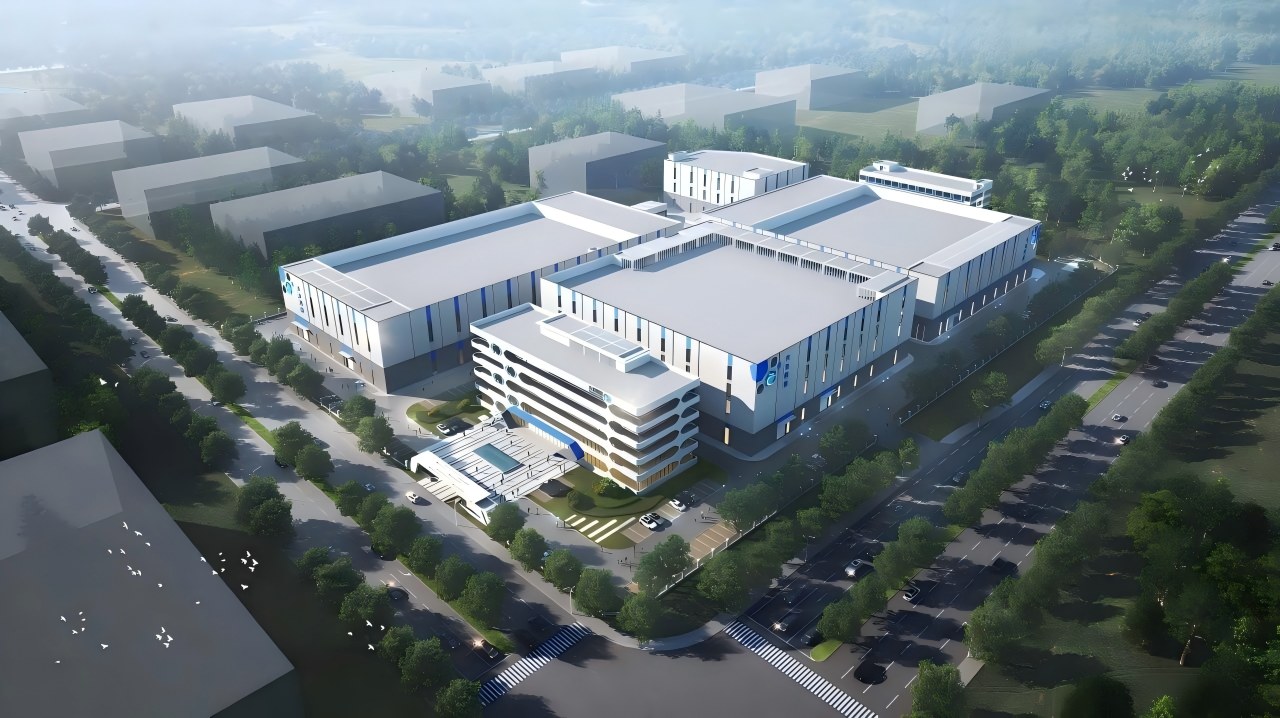
Слика 4 - Панорамски приказ на VeTek специјални материјали за истражување и развој и база за прецизно производство
+86-579-87223657
Wangda Road, улица Ziyang, Wuyi County, Jinhua City, провинција Жеџијанг, Кина